 DIRTY
Най-бързо изглеждащата заварка не е винаги най-бързата завършена работа. Цех, който прави повтарящи се партиди от точно изрязани детайли от неръждаема стомана, стои пред друго решение от ремонтиращ, който работи по конзола, пристигнала огъната, ръждива и с липсващ ъгъл.
И лазерното, и TIG заваряването могат да дадат здрави съединения. Разликите между тях стават полезни, когато попитаме какво изискват действителният детайл, операторът и работилницата. Това е сравнение на процесите — а не твърдение, че сме изпитали лично някоя от двете машини.
Започнете от източника на топлина
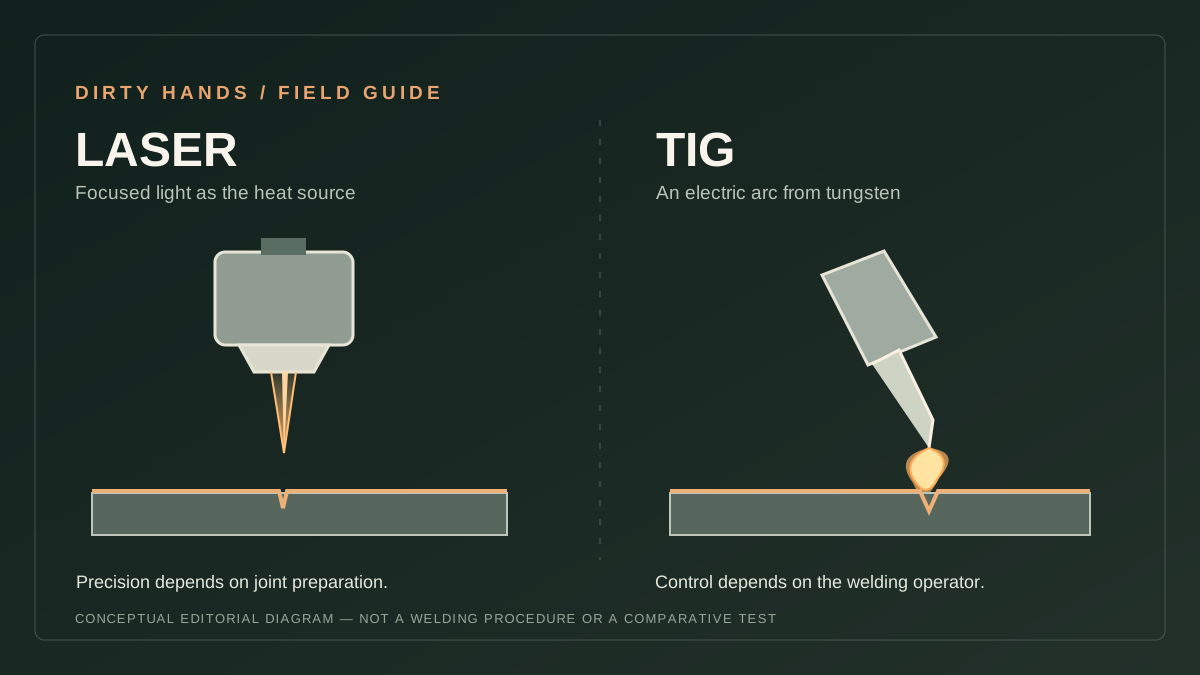
TIG, наричан още заваряване с волфрамов електрод в защитен газ (GTAW), създава електрическа дъга между неконсумативен волфрамов електрод и детайла. Защитният газ пази заваръчната вана. Заварчикът или автоматичен подавач може да добавя добавъчен материал отделно, когато съединението го изисква. При ръчна работа човекът с горелката вижда ваната и може да променя тока, скоростта на движение и добавката според това как реагира металът.
Лазерното заваряване концентрира светлина в малка площ. Промишлените лазерни системи варират от затворени автоматизирани клетки до ръчни машини. В зависимост от съединението и настройките те могат да правят тесни заварки с относително малко общо топлоподаване и бързо движение. Някои съединения се заваряват без добавъчен материал; други приложения изискват тел или хибриден лазерно-дъгов процес. Думата „лазер“ сама по себе си не ви казва проникването, качеството или пригодността на конкретна заварка.
TWI документира способността на лазерното заваряване за тесни, дълбоки заварки и предимствата в производителността при подходящи условия. Указанията му за TIG обясняват защо контролът върху дъгата, ваната и добавката остава полезен при прецизна ръчна работа. TWI: лазерно заваряване · TWI: процесът TIG
Сравнението, което една работилница наистина може да ползва
| Въпросът | Лазерно заваряване | TIG заваряване |
|---|---|---|
| Колко еднородно трябва да е съединението? | Малкото фокусирано петно прави много лазерни системи чувствителни към междини и несъосност; приспособленията и подготовката имат значение. | Операторът може да реагира на част от отклоненията чрез управление на ваната и добавката, в рамките на одобрената процедура. |
| Какво става с топлината и деформациите? | Подходящ бърз и тесен процес може да намали общото топлоподаване и деформациите. | Налице е фин контрол на тока, но по-бавното движение може да вложи повече топлина в детайла. |
| Нужен ли е добавъчен материал? | Някои съединения са автогенни; има и варианти с подаване на тел и хибридни. | Добавка може да се добавя независимо, когато съединението или спецификацията го изисква. |
| Как се извършва работата? | Автоматизирани клетки или ръчно оборудване; и двете изискват правилно обучени хора. | Ръчно или механизирано оборудване; ръчната работа разчита силно на координацията между горелка, ток и добавка. |
| Какво трябва на цеха? | Мерки за контрол на риска за лазери, управление на лъча, подходящи приспособления и често значителна работа по интегриране. | Източник на ток, горелка, система за защитен газ, консумативи и конвенционални мерки за безопасност при заваряване. |
| Какво определя качеството на заварката? | Подходяща процедура и контрол за конкретното приложение. | Същият принцип: подходяща процедура и контрол за конкретното приложение. |
Това са тенденции на процесите, а не гаранции за характеристики. Материалът, дебелината, конструкцията на съединението, прилягането, машината и одобрената заваръчна процедура могат да променят резултата.
Скритият проблем: как детайлите пристигат на плота
Демонстрацията обикновено започва с чисти образци, които си пасват. Ремонтът може да не е такъв.
TWI обяснява, че силно фокусираното лазерно петно има ограничена толерантност към междини в съединението в сравнение с конвенционалното дъгово заваряване, особено при автогенни челни съединения. Захващането, следенето на шева, движението на лъча и добавъчната тел могат да подобрят толерантността, но всяко от тях има последици за настройката на процеса, а понякога и за скоростта. TWI обсъжда междини под 10 % от дебелината на материала като типично условие за някои случаи на автогенни челни съединения — не универсално правило за всяка съвременна лазерна машина.
Преди да сравнявате скоростите на движение, попитайте кой ще реже, почиства, позиционира и захваща детайлите. Ако цехът трябва да преработва всяко съединение, за да пасва на процеса, по-бързото заваряване може да не означава по-бързо производство.
Топлоподаване: важно, но не е цялата история
Тясната лазерна заварка може да остави по-малка термична деформация върху подходящи детайли. Това има значение, когато тънък панел трябва да остане плосък или готов възел трябва да запази размерите си. Но „лазерът означава никаква деформация“ би било безотговорно обещание: действителните резултати зависят от съединението и работните условия.
TIG предлага друг вид прецизност. С подходящо оборудване заварчикът може да променя тока в движение, да добавя материал, когато трябва, и да управлява ваната върху късо, сложно съединение. Може да е бавен при по-дълги шевове и изисква практика. Нито един от методите не компенсира неподходяща конструкция на съединението или зле контролирана процедура.
Безопасност: ръчният лазер не е просто още една TIG горелка
Ръчният лазерен заваръчен апарат може да изглежда компактен, но оборудването често използва лазер от клас 4. Директното и отразеното лъчение могат да причинят тежки увреждания на очите или кожата; част от промишлената лазерна светлина е невидима. Обикновените TIG шлемове и стандартните предпазни очила не са достатъчна защита срещу лазерен лъч.
Указанията на Американското заваръчно общество (AWS) описват лазерно контролирани зони, подходящи прегради и блокировки, защита на очите и лицето, специфична за дължината на вълната, обучени оператори, програма за лазерна безопасност и контрол на димовете. Точните правни и технически изисквания трябва да се установят за машината и юрисдикцията, а не да се налучкват от видео в интернет. И TIG има свои сериозни опасности, включително лъчение от дъгата, токов удар, дим, горещ метал и пожар.
Сравнение на цените, което изключва безопасната лазерна работна зона, е непълно. Ако доставчикът не може да обясни ограждането на лъча, рисковете от отразен лъч, обучението и документацията по безопасност, разговорът за покупка не е приключил.
AWS: Безопасност при ръчно лазерно заваряване, януари 2025 г. · AWS: Как да овладеем безопасността при ръчни лазери, януари 2026 г.
Колко ще струва готовата работа?
Цената върху предната част на източника на ток е само един ред от сметката. Смислено сравнение за една работилница отчита:
- времето за подготовка и захващане на детайл;
- времето за заваряване и за преработка или довършване;
- защитния газ, добавъчния материал и другите консумативи;
- обучението на оператора и квалификацията на процедурата;
- лазерното ограждане, блокировките, аспирацията и поддръжката, където е приложимо;
- контрола, отхвърлените детайли и необходимата проследимост;
- броя на подобните работи, очаквани всеки месец.
Поискайте оферта за цялата работна система и документирано изпитване на вашето действително съединение, с критерии за приемане, уговорени преди изпитването. Не пренасяйте твърдение за скорост от образец в изложбена зала директно върху ремонт или конструкция, регламентирана от норми. Не публикуваме универсални цени в евро или твърдения за „три пъти по-бързо“, защото те биха изисквали определена машина, детайл и метод на изпитване.
Въпроси към доставчик или заваръчен инженер
- За кои марки материали, дебелини и типове съединения сте квалифицирали или демонстрирали процеса?
- Какво прилягане, захващане и състояние на повърхността изисква процесът?
- Как се потвърждава проникването — и какъв контрол изисква това приложение?
- Нужна ли е добавъчна тел за това съединение и какво се променя, когато се добави?
- Какво ограждане, блокировки, очила, аспирация и обучение са включени в офертата?
- Можем ли да сравним пълното времетраене на цикъла и приетите детайли по една и съща производствена работа?
Какво взема DIRTY HANDS от всичко това
Нова машина може да промени начина, по който се упражнява един занаят. Тя не премахва нуждата да разбирате материала, да разпознавате лошо съединение, да проверявате резултата и да поемате отговорност за работата.
В дисциплиниран процес за серийно производство лазерното заваряване може да създаде възможности, които един цех трябва да проучи. При разнообразни единични ремонти контролът и гъвкавостта на TIG остават актуални. Решението започва с работата — а не с технологията от брошурата.
Източници и оригинални документи
Това е независимо обяснение, а не практически тест или препоръка.
- TWI — Laser Welding Services — Механизми на лазерното заваряване, типично топлоподаване и производителност, и материален контекст.
- TWI — TIG or GTA Welding, Job Knowledge 006 — Основи на TIG, защита, ръчна и механизирана употреба и ограничения на скоростта на отлагане.
- TWI — Laser Welding Tolerance to Joint Fit-Up — Ограничения на междината в съединението и ефектите от захващането, добавъчната тел, движението на лъча и хибридните процеси.
- American Welding Society — Handheld Laser Welding Safety (January 2025) — Опасности от лазери клас 4, отразени лъчи, мерки за контрол, защитно оборудване и лазерно контролирани работни зони.
- American Welding Society — Getting a Grip on Handheld Laser Safety (January 2026) — Практически съображения за защита на персонала, технически мерки за контрол, обучение и въздушни замърсители.
- Miller Electric — Guide to TIG Welding Basics — Обяснение от производител за TIG оборудване, управление на ампеража, защита, добавка и работа с различни материали.
Това е редакторско сравнение на процеси, а не заваръчна процедура, изпитване на машина или заместител на квалификацията и оценката на риска. Ръчните лазери от клас 4 изискват правилно контролирана, оценена работна зона и защита, съответстваща на оборудването; стандартната защита на очите при TIG не е достатъчна срещу опасностите от лазерния лъч.
Коментари
Реалният опит е добре дошъл тук. Можете да не сте съгласни със статията, източниците или друг коментар — но бъдете полезни и учтиви.
Още няма коментари. Започнете разговора.