 DIRTY
Неръждаемата стомана рядко съсипва добро свредло в един драматичен миг. По-често звукът става по-писклив, стружките дребнеят, операторът натиска по-силно и върхът на свредлото започва да лъска вместо да реже. Няколко секунди по-късно режещите ръбове са горещи и тъпи — а късчето метал под тях може да е по-твърдо, отколкото е било в началото на отвора.
Това е капанът. Обикновените аустенитни марки като 304 и 316 се втвърдяват лесно при деформация, а сравнително ниската им топлопроводимост задържа повече топлина около режещия ръб. Ако свредлото се търка, спре под натоварване или работи твърде бързо, следващият оборот има по-тежка задача от предишния.
Решението не е груба сила, а остър инструмент, здраво закрепена настройка, достатъчно ниска скорост на рязане и подаване, при което ръбовете наистина режат стружка.
Това ръководство е за обикновени отвори в работилницата — в ламарина, плочи и профили от 304/304L и 316/316L. Закалената неръждаема стомана, дуплексните и дисперсионно закаляваните марки може да изискват друг инструмент и други режими на рязане. Критичните детайли трябва да следват чертежа, данните на производителя на свредлото и процедурата за работата.
Накратко
Преди да навлезем в подробностите, ето навиците, които решават повечето проблеми при пробиване на неръждаема стомана:
- захващайте детайла — никога не се опитвайте да го държите с ръка;
- използвайте остро свредло от качествена бързорезна стомана (HSS) или HSS-Co, предназначено за неръждаема стомана;
- избирайте късо свредло вместо дълго и гъвкаво, когато стигат и двете;
- работете по-бавно, отколкото в обикновена стомана;
- използвайте охлаждаща течност и я насочвайте към върха на свредлото;
- подавайте достатъчно решително и равномерно, за да се образуват стружки, а не прах;
- не оставяйте свредлото да се върти на дъното на отвора;
- облекчете натиска, когато свредлото излиза от другата страна;
- спрете и заточете или сменете свредлото, когато престане да реже чисто.
Ръководството на Международната асоциация за молибден (IMOA) казва същото на езика на машинната обработка: твърдо закрепване, остър режещ ръб, подаване под втвърдения слой и обилно охлаждане на мястото на рязане. IMOA: Практически указания за обработка на аустенитни неръждаеми стомани
Защо неръждаемата стомана наказва търкащото се свредло
Три неща стават едновременно.
Първо, аустенитната неръждаема стомана се втвърдява, докато се деформира. Режещ ръб, който не отнема истинска стружка, все пак притиска и размазва повърхността. Тази студена деформация оставя втвърден слой за следващото преминаване.
Второ, неръждаемата стомана не отвежда топлината през детайла така лесно, както въглеродната. Повече топлина остава близо до върха на свредлото и стружката. При свредло от HSS прегряването може да омекоти режещия ръб. Щом ръбът загуби формата си, триенето нараства бързо и проблемът се самоусилва.
Трето, неръждаемата стомана е жилава и пластична. Образува дълги стружки, които запушват каналите, пречат на охлаждащата течност да стигне до ръба и увеличават триенето. Дълбоките отвори влошават това, защото върхът е заровен и стружките имат по-дълъг път.
Затова „работете бавно“ е непълен съвет. Шпинделът трябва да е достатъчно бавен, но режещите ръбове все пак се нуждаят от решително подаване. Много ниски обороти с несмела ръка могат да търкат също толкова сигурно, колкото и високите.
Изберете свредлото, преди да изберете скоростта
Ново или правилно заточено свредло от HSS може да пробива стандартна неръждаема стомана 304 или 316. При повтаряща се работа свредлото от HSS-Co обикновено е по-неприхотливият избор за работилница, защото бързорезните стомани с кобалт запазват твърдостта си по-добре, когато режещият ръб се нагрее. Bosch например посочва свредла от HSS-Co за неръждаема стомана, а voestalpine изтъква високата твърдост при нагряване като ключово свойство на кобалтовата HSS за спираловидни свредла.
Това не означава, че всяко златисто, черно или „кобалтово“ на цвят свредло е подходящо. Цветът на покритието не е спецификация. Търсете материала на инструмента, геометрията на върха и препоръчвания обработван материал в данните на производителя.
За обикновено пробиване със спираловидно свредло:
- Качествена HSS: подходяща за единични отвори, ако е остра и правилно използвана.
- HSS-Co: добър общ избор за работилница при работа с 304 и 316.
- Монолитно твърдосплавно свредло: постига много по-висока производителност, но изисква корава машина, точно подравняване и контролирано подаване. Не е подходящо за нестабилна настройка с ръчна бормашина.
- Стъпаловидно свредло: полезно за чисти отвори в тънка ламарина, когато инструментът е изрично предвиден за неръждаема стомана. Стъпаловидното свредло не е подходящо за дебела плоча.
- Коронно свредло с твърдосплавни зъби или пръстеновидна фреза: често по-добрият избор за по-големи диаметри, стига машината, дорникът и фрезата да са предвидени за работата.
IMOA препоръчва връх от 130° за чупене на стружката и самоцентрираща геометрия с изтъняване на сърцевината при по-големите свредла. Много търговски свредла за неръждаема стомана имат връх между 130° и 135°. Точният ъгъл е по-малко важен от това да има два еднакви, остри режещи ръба и връх, подходящ за подаването, което производителят предвижда. Лошо заточено „свредло за неръждаема стомана“ пак ще се отклонява, ще пищи и ще разширява отвора.
Подгответе работата така, че свредлото да не вибрира
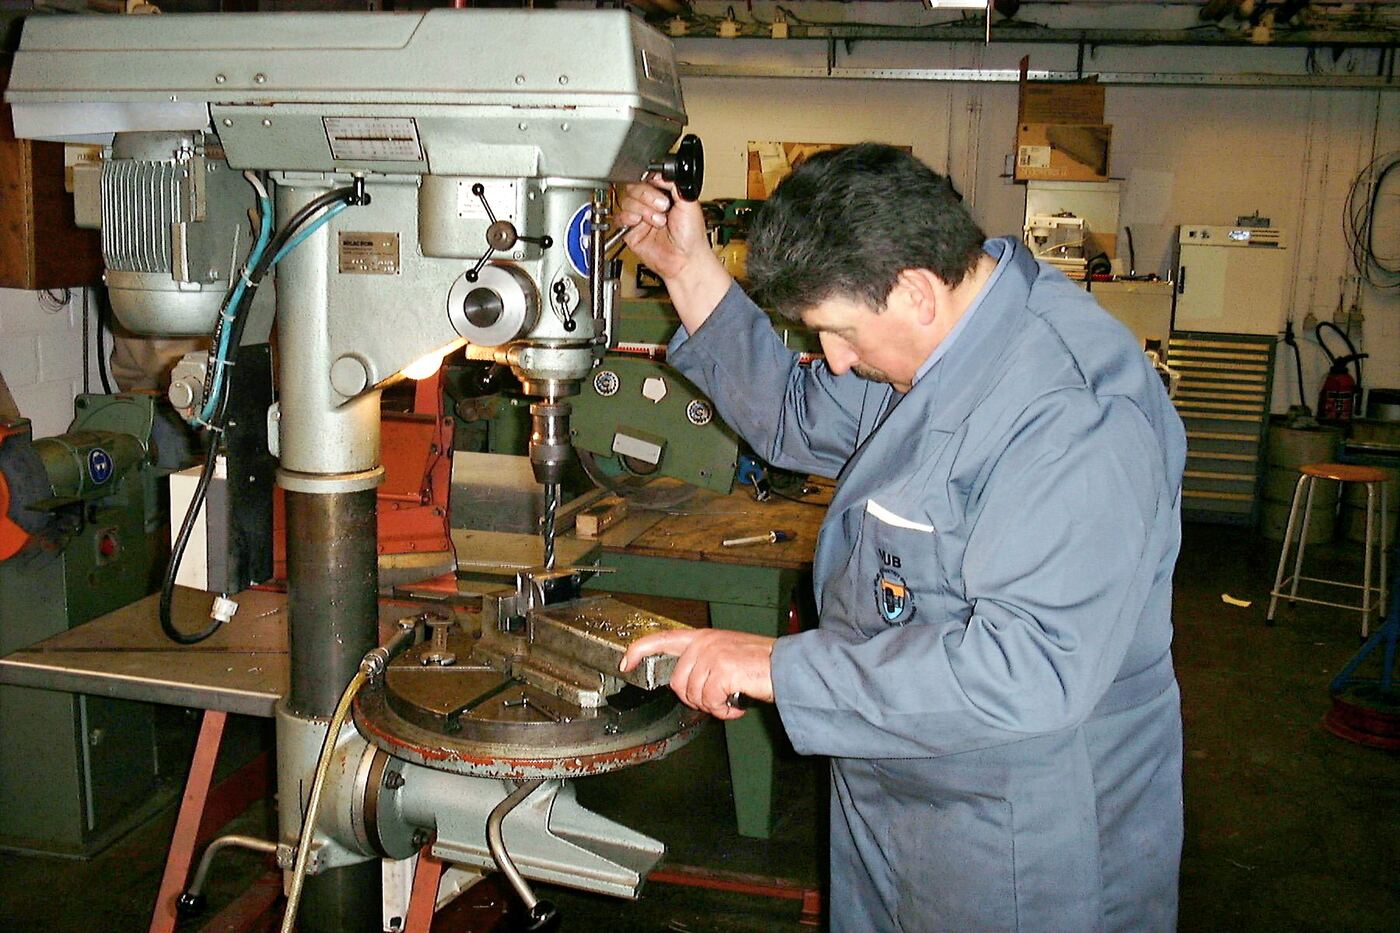
Колонният пробивен стан се управлява по-лесно от ръчна бормашина, защото шпинделът остава перпендикулярен, а подаването е по-равномерно. Който и инструмент да използвате, ограничете всяко движение, преди да се образува първата стружка.
- Маркирайте отвора и използвайте центровъчен пънч или центровъчно свредло, където повърхността и работата позволяват. При тънка готова ламарина използвайте инструмент и метод, които няма да деформират панела.
- Подпрете ламарината близо до отвора. Чиста помощна подложка под детайла помага да се намалят деформацията и захващането, когато свредлото излиза.
- Захванете детайла в менгеме за пробивен стан или със скоби. Разположете скобите така, че свредлото да не ги удря.
- Използвайте най-късото свредло, което стига до нужната дълбочина, и оставяйте извън патронника само необходимата дължина.
- Проверете дали свредлото се върти точно, преди да докосне детайла. Огънато свредло, замърсен патронник или прекомерно биене натоварват единия ръб повече от другия.
- Извадете ключа от патронника и дръжте широките дрехи, бижутата и дългата коса далеч от шпиндела. Не носете ръкавици при пробивен стан.
Канадският център по здраве и безопасност при работа (CCOHS) е категоричен по последните точки: захващайте детайла, вадете ключа от патронника, поддържайте свредлото остро, смазвайте при пробиване на метал и не носете ръкавици около въртящия се шпиндел. CCOHS: Безопасност при пробивен стан
Разумна начална скорост за марките 304 и 316
За стандартни аустенитни марки, пробивани с HSS, IMOA дава диапазон на скоростта на рязане 10–12 m/min за свредла от 5 mm нагоре, с по-ниски стойности за много малките свредла. Таблицата по-долу използва консервативна начална точка от 10 m/min. Тя не заменя данните на производителя на свредлото, но е много по-близо до правилното, отколкото да оставите стана на високите обороти за дърво или алуминий.
| Диаметър на свредлото | Приблизителни обороти при 10 m/min | Начално подаване по IMOA за стандартни марки |
|---|---|---|
| 3 mm / около 1/8 in | 1050 об/мин | 0,05 mm/об |
| 5 mm / около 3/16 in | 640 об/мин | 0,10 mm/об |
| 6 mm / около 1/4 in | 530 об/мин | Използвайте данните на производителя на инструмента |
| 8 mm / около 5/16 in | 400 об/мин | Използвайте данните на производителя на инструмента |
| 10 mm / около 3/8 in | 320 об/мин | 0,20 mm/об |
| 12 mm / около 1/2 in | 265 об/мин | Използвайте данните на производителя на инструмента |
| 15 mm / около 19/32 in | 210 об/мин | 0,25 mm/об |
Оборотите се получават от:
об/мин = (скорост на рязане в m/min × 1000) ÷ (π × диаметър на свредлото в mm)
Тук π е числото пи, приблизително 3,14. Пример: за свредло с диаметър 10 mm при скорост на рязане 10 m/min оборотите са 10 × 1000 ÷ (3,14 × 10) ≈ 320 об/мин, колкото е в таблицата.
Ако машината няма точната скорост, изберете най-близката по-ниска настройка и наблюдавайте рязането. Покритите HSS-Co свредла, твърдосплавните и специализираните свредла може да имат други данни. Когато има цифри от производителя, следвайте тях.
При ръчна бормашина оборотите са по-трудни за измерване. Използвайте ниската предавка, започнете под пълната скорост на спусъка и слушайте рязането. Висок писък с малко стружки или без стружки е предупреждение, а не знак, че на свредлото му трябва още време.
Последователността на пробиване, която работи
1. Нанесете охлаждаща течност на върха
Използвайте охлаждаща течност, подходяща за неръждаема стомана и за начина, по който детайлът ще се почиства след това. Лекото напръскване около отвора не е достатъчно, ако течността не стига до режещите ръбове. При пробивен стан нанесете я на върха преди да започнете и допълвайте, докато отворът се задълбочава.
При работа за хранителната и фармацевтичната промишленост, за кислородна среда или друга контролирана работа използвайте само одобрени продукти и следвайте процедурата за почистване. Не ползвайте непознато масло само защото ви е подръка.
2. Започнете рязането, без да търкате
Доближете въртящото се свредло до маркировката и подайте равномерно. Първата цел е да се образуват две истински стружки, по една от всеки режещ ръб. При ръчна бормашина подпрете инструмента така, че свредлото да не се плъзга или накланя настрани.
Не „гъделичкайте“ повърхността няколко секунди. Така блестящата вдлъбнатина става втвърдена вдлъбнатина. Ако върхът не захваща, спрете и отстранете причината: заточете свредлото, подобрете началната маркировка, намалете биенето или изберете самоцентриращ инструмент.
3. Поддържайте решително подаване
Щом свредлото започне да реже, не спирайте подаването. Усещането трябва да е здраво и контролирано, а не грубо. При пробивен стан цифрите за подаване в таблицата дават полезна ориентировка. При ръчна бормашина доказателството е в стружките: и двата ръба трябва да режат, а стружките да имат осезаема дебелина, а не да приличат на блестящи люспи или прах.
Не оставяйте свредлото да се върти на дъното на отвора без подаване. Ако рязането трябва да се прекъсне, изтеглете свредлото, изчистете стружките, добавете течност и започнете решително отново.
4. Изчиствайте дълбоките отвори, преди каналите да се запушат
IMOA препоръчва периодично изтегляне на монолитно HSS свредло, за да стига охлаждащата течност до върха, когато дълбочината на отвора надвиши около два диаметъра на свредлото. Вътрешното подаване на охлаждаща течност през инструмента може да промени това изискване, но обикновените свредла, които се използват в работилницата, нямат такава възможност.
Пробиването на етапи не означава да удряте върха в дъното. Режете контролирано разстояние, изтеглете свредлото достатъчно, за да излязат стружките и да влезе течност, и после продължете рязането. Колкото по-дълбок и по-малък е отворът, толкова повече внимание изисква отвеждането на стружките.
5. Облекчете натиска при излизането
Свредлото най-вероятно ще захване, когато оставащият материал стане тънък. Намалете натиска малко преди излизането, като продължавате да режете. Това е особено важно при ламарина, където голямо спираловидно свредло може да хване детайла или да се „всмуче“ само.
При тънка ламарина и по-големи готови отвори стъпаловидно свредло, предвидено за неръждаема стомана, често дава по-добър контрол, отколкото прекарването на голямо спираловидно свредло наведнъж. Указанията на Bosch за стъпаловидни HSS свредла изтъкват разделения връх, отвеждането на стружките и по-малките вибрации; конкретният инструмент пак трябва да е предвиден за неръждаема стомана и да се ползва по собствените си инструкции. Bosch Professional: стъпаловидно свредло HSS-AlTiN
Какво ви казват звукът и стружките
Таблицата за пробиване ви води близо до целта. Самото рязане показва дали настройката наистина работи.
| Какво виждате или чувате | Какво вероятно се случва | Какво да промените |
|---|---|---|
| Остър писък, почти без стружки | Свредлото се търка | Спрете; заточете или сменете свредлото, намалете биенето и започнете отново с решително подаване |
| Стружки само от единия канал | Неравни ръбове, биене или несъосност | Проверете заточването, патронника и подравняването на шпиндела |
| Дим и бързо изменение на цвета на ръба | Твърде висока скорост, слабо смазване или тъп ръб | Спрете, преди свредлото да омекне; отстранете причината |
| Дълги стружки, набити в каналите | Лошо отвеждане на стружките | Изтеглете, изчистете стружките, добавете течност и скъсете етапа |
| Силна вибрация | Гъвкава настройка, прекалено голям излет или нестабилно подаване | Скъсете инструмента, захванете по-близо и подобрете твърдостта |
| Свредлото захваща при излизане | Прекалено голям натиск при излизането или лоша опора | Подпрете детайла и облекчете подаването, преди свредлото да излезе |
| Отворът е увеличен или триъгълен | Вибрация, биене или неравни режещи ръбове | Поправете настройката и заточете точно |
Тъпо свредло няма да се възстанови от още масло. Щом режещият ръб е закръглен или омекнал, заточете го правилно или го сменете. Продължаването обикновено струва свредло и оставя по-твърдо място в детайла.
Ако отворът вече се е втвърдил
Не продължавайте да лъскате същото място със същото повредено свредло. Изтеглете, оставете детайла и инструмента да изстинат и огледайте режещите ръбове. После поправете настройката, преди да опитате отново.
Остър инструмент трябва да вземе истинска стружка под втвърдения слой. Това изисква здрава настройка и решително подаване, а не по-бързо въртене. Ако пробивният стан, ръчната бормашина или детайлът не могат да осигурят този контрол, сменете подхода: използвайте добре подпрян твърдосплавен инструмент, подходяща фреза или обработете отвора на твърда машина. При скъп детайл това излиза по-евтино от счупен твърдосплавен инструмент в недовършен отвор.
Довършете отвора, без да си създавате проблем с ръжда
Отстранете заусенците от двете страни с чисти инструменти, подходящи за неръждаема стомана. При работа, при която външният вид или корозионната устойчивост имат значение, използвайте абразиви и четки, предназначени само за неръждаема стомана. Частици от въглеродна стомана, пренесени от замърсен инструмент, могат по-късно да се проявят като ръждиви петна по иначе здрав детайл от неръждаема стомана. IMOA изрично препоръчва отделни комплекти инструменти, маркирани с цвят, за работа с неръждаема стомана.
Почистете охлаждащата течност и стружките по метода, одобрен за работата. Проверявайте диаметъра, положението и състоянието на заусенците само след като шпинделът е спрял. Никога не чистете стружките с гола ръка; използвайте четка, кука или прахосмукачка, подходящи за машината.
Контролен списък на плота
Преди да натиснете спусъка или да дръпнете дръжката за подаване:
- потвърдена правилна марка и размер на отвора;
- остро свредло, подходящо за неръждаема стомана;
- детайлът е подпрян и захванат;
- свредлото се върти точно, с минимален излет;
- избрани разумни обороти;
- охлаждаща течност, готова при върха;
- предпазни очила, ключът от патронника е изваден, няма ръкавици край шпиндела;
- план за изчистване на стружките при дълбок отвор;
- подложка и намалено подаване, планирани за излизането.
Правилото е просто: намалете скоростта на повърхността, а не рязането. Остро свредло при разумни обороти, подавано достатъчно здраво, за да прави стружки, ще издържи по-дълго от по-скъпо свредло, което си позволява да се търка. Неръждаемата стомана е взискателна, но е предвидима, щом топлината, коравината на настройката и подаването са под контрол.
Източници и оригинални документи
Това е независимо обяснение, а не практически тест или препоръка.
- International Molybdenum Association — Practical Guidelines for the Fabrication of Austenitic Stainless Steels — Авторитетно ръководство за обработка, обхващащо втвърдяването при деформация, твърдостта на системата, остротата на инструмента, охлаждането, геометрията на върха, пробиването на етапи, скоростта на рязане и подаването при спираловидни свредла от HSS.
- Canadian Centre for Occupational Health and Safety — Metalworking Machines: Drill Presses — Указания за безопасност при пробивен стан: захващане, смазване, остри инструменти, излизане на свредлото, отстраняване на стружки, ключ за патронника, облекло и ръкавици.
- Bosch Professional — PRO Stainless Steel HSS-Co Twist Drill Bit — Спецификация от производителя за спираловидни свредла от кобалтова бързорезна стомана, предназначени за неръждаема стомана.
- voestalpine High Performance Metals — Twist Drills and Taps — Справка за инструментални стомани: HSS, кобалтова HSS, твърда сплав, геометрия на режещия ръб, смазване, скорост, подаване и твърдост при нагряване.
- Bosch Professional — HSS-AlTiN Step Drill Bit — Указания от производителя за стъпаловидно пробиване с разделен връх, отвеждане на стружките и пробиване с малки вибрации в ламарина, включително при неръждаема стомана.
- Wikimedia Commons — Drillpress.jpg — Снимка на корицата от LHOON, с нива, коригирани от Hohum, под лиценз CC BY-SA 2.5.
Тази статия е общо работилнично ръководство, а не процедура за работа с конкретна машина. Следвайте инструкциите на производителите на бормашината, машината и режещия инструмент. Работата, свързана с безопасността, под налягане, конструктивна или регулирана, трябва да следва чертежа, приложимия стандарт, одобрения процес и плана за контрол.
Коментари
Реалният опит е добре дошъл тук. Можете да не сте съгласни със статията, източниците или друг коментар — но бъдете полезни и учтиви.
Още няма коментари. Започнете разговора.