 DIRTY
При тънката неръждаема стомана работата обикновено се проваля още преди самата заварка. Марката се налучква, съединението остава с междина, до повърхността се докосва диск, ползван за обикновена стомана, или газът се усилва, за да прикрие теч. После детайлът се изкривява, коренът става сив, а готовата заварка се полира, докато никой не може да види какво се е случило.
По-добрият резултат започва с контролиран плот, а не с хитро движение на горелката.
Това ръководство е насочено към обикновените аустенитни неръждаеми стомани като 304/304L и 316/316L при работа с тънка ламарина и тръби. Дуплексните и високолегираните стомани, както и работата под налягане, конструктивната, фармацевтичната и санитарната работа изискват правилната квалифицирана заваръчна процедура и критерии за приемане. Използвайте метода по-долу като работилничен контролен списък, а не като заместител на чертежа, заваръчната спецификация (WPS) или инструкциите на доставчика на материала.
1. Потвърдете какво има на плота
Не избирайте добавъчния материал по външен вид. Чисто парче от 304 и чисто парче от 316 могат да изглеждат еднакво. Проверете сертификата на материала, маркировката на заготовката или документацията на работата. Ако марката е неизвестна и устойчивостта на корозия има значение, определете я преди заваряване.
Обичайните съчетания с добавъчен материал са полезни за запомняне, но не са универсално одобрение:
- марките 304 и 304L обикновено се заваряват с добавъчен материал ER308L;
- марките 316 и 316L обикновено се заваряват с добавъчен материал ER316L;
- съединения между неръждаема и въглеродна стомана обикновено използват свръхлегиран добавъчен материал като ER309L.
Работната температура, корозионното въздействие, разреждането, якостта и действащата норма могат да променят този избор. При критична работа използвайте посочения консуматив, а не емпирично правило от работилницата.
TWI отбелязва също, че в обичайна употреба не съществува добавъчен метал тип 304; тип 304 обикновено се заварява с тип 308. TWI: заваряване на аустенитна неръждаема стомана
2. Не допускайте въглеродна стомана в подготовката
Работата с неръждаема стомана се нуждае от собствени чисти инструменти. Това означава специални телени четки, абразиви и пили за неръждаема стомана и най-добре отделна зона за подготовка. Шлайф, с който току-що е обработвана обикновена стомана, може да вгради желязо в повърхността на неръждаемата. Тези частици могат да ръждясат по-късно, дори когато самата заварка е здрава.
Отстранете маслото, остатъците от маркер, лепилото и влагата от двете страни на съединението и от добавъчния прът. Използвайте одобрен нехлориран почистващ препарат и го оставете да изсъхне напълно. Не използвайте хлориран препарат за спирачки и не допускайте изпарения от хлорирани разтворители близо до дъга. Ултравиолетовото лъчение и топлината могат да разградят хлорираните съединения до силно токсични газове, включително фосген. OSHA: заваряване и химични опасности
След това идва прилягането. Тънката неръждаема стомана наказва междините, защото, за да ги запълни, заварчикът трябва да работи по-дълго и да добави повече добавъчен материал. Това внася топлина точно там, където детайлът вече е слаб. Изрежете ръбовете точно, премахнете заусенците и захванете съединението така, че да не се отваря, когато първите прихващания се свиват.
3. Подгответе плота, преди да зададете тока
При конвенционален TIG с постоянен ток на тези аустенитни марки основната настройка е ясна:
- постоянен ток с отрицателен електрод (DCEN);
- чист 100 % аргон за горелката;
- остър волфрамов електрод с цериев или лантанов оксид, подготвен на чист, отделен шлайф;
- дюза и газова леща, подходящи за съединението и достъпа;
- чисти, сухи маркучи и херметични съединения;
- правилният добавъчен материал, ако съединението го изисква;
- локална аспирация, разположена така, че да улавя дима, без да отнася защитния газ.
Общите указания на Miller за отстраняване на проблеми при TIG посочват 15–20 кубични фута в час, приблизително 7–9,5 литра в минута, като обичаен диапазон на защитния газ. Приемете го като начален диапазон за конвенционална настройка, а не като число, което да копирате сляпо. Размерът на дюзата, газовата леща, излетът на електрода, формата на съединението и течението във въздуха променят нужния дебит. По-голям дебит не означава автоматично по-добра защита: лошо уплътнение, напречно течение или турбулентен поток все още пак могат да засмучат въздух в защитната атмосфера.
Дръжте дъгата къса. Дългата дъга разпръсква топлината, прави заваръчната вана по-нестабилна и дава на въздуха повече възможности да стигне до горещия метал. Ако волфрамът докосне ваната или добавъчния материал, спрете и го заточете наново. Да продължите със замърсен електрод рядко е по-бързо, отколкото да го поправите веднага.
4. Решете дали коренът има нужда от продухване
Горелката защитава само страната, до която стига. При челно съединение с пълно проникване или тръбна заварка с отворен корен и задната страна на съединението се нагрява достатъчно, за да се окисли. Без защита коренът може да развие силно зърнесто окисление, често наричано „sugaring“ (захарен налеп). То не е просто грозно: окислението и обедняването на хром могат да намалят устойчивостта на корозия.
При TIG кореновите проходи в аустенитна неръждаема стомана TWI препоръчва инертно обратно продухване, обикновено с аргон. Miller също препоръчва 100 % аргон за защита и продухване при тръби от неръждаема стомана.
Практичното продухване изисква:
- прегради или лента, които ограничават обема, който се пълни;
- вход за аргон в най-ниската точка и изход в най-високата, където формата на детайла позволява;
- достатъчно време въздухът да бъде изместен, преди да запалите дъгата;
- нисък, контролиран поток, който не поставя съединението под налягане и не избутва корена навън;
- кислороден анализатор, когато работата има определена граница за кислород или изискване за висока чистота.
Не затваряйте кухината без изход. Не приемайте, че съскащ маркуч означава приемливо ниво на кислород. Много спецификации изискват продухването да продължи през корена и горещия проход или докато зоната на корена изстине под около 250 °C; реалната WPS или изискването на клиента имат предимство. TWI: избягване на цветовете от загряване
Застъпено съединение, което не излага разтопен корен, може да не се нуждае от същото продухване. Решението зависи от конструкцията на съединението, проникването и условията на експлоатация, а не само от думата „неръждаема“.
5. Управлявайте топлината чрез подготовка и последователност
Аустенитната неръждаема стомана провежда топлината много по-слабо от феритната и се разширява повече при нагряване. TWI показва мащаба на разликата: при стайна температура топлопроводимостта ѝ е около една трета от тази на феритната стомана, докато топлинното ѝ разширение е около 30 % по-голямо. Тази комбинация е причината тънък панел от неръждаема стомана да се изкривява толкова бързо.
Решението не е просто „намалете тока“. Твърде малкият ток може да остави горелката да стои над съединението, докато топлината се разпростира в ламарината. Целта е бързо да се образува малка контролирана вана, да се постигне сплавяване и да се продължи.
На плота:
- направете прилягането толкова плътно и равномерно, колкото изисква съединението;
- поставяйте малки, здрави прихващания достатъчно често, за да се запази подравняването;
- използвайте скоби и, където е подходящо, чиста медна охлаждаща подложка;
- заварявайте къси балансирани участъци, вместо да правите един дълъг шев в една посока;
- сменяйте позициите, за да не се концентрира свиването от една страна;
- оставяйте детайла да изстине между участъците, когато процедурата позволява;
- използвайте най-малката практична вана и размер на добавъчния материал за съединението;
- избягвайте ненужното люлеене на горелката върху тънка ламарина.
Импулсният режим може да улесни ритъма и да намали средното топлоподаване, когато е настроен правилно. Той не е универсално решение. Неподходящ пиков ток, фонов ток или скорост на движение пак могат да доведат до липса на сплавяване или прекалена топлина. Направете пробен образец от същата марка и дебелина, със същото съединение и подложка, преди да пипнете готовия детайл.
6. Какво да правите, докато дъгата гори
Наклонявайте горелката само толкова, колкото е нужно, за да виждате и да се движите. Прекалено големият наклон удължава пътя на газа и може да засмуче въздух в заварката. Дръжте волфрама близо, но без да го докосвате до ваната. Подавайте добавъчния материал в предния ръб на ваната, като държите горещия край на пръта вътре в газовата обвивка; многократното изваждане във въздуха може да окисли върха и да пренесе замърсяване обратно във ваната.
Наблюдавайте краищата на ваната, а не ярката среда на дъгата. И двата ръба трябва да се сплавят. Ако едната страна не се омокря, поправете положението на горелката, прилягането или тока, вместо да прикривате проблема с добавъчен материал.
В края запълнете кратера и използвайте плавно намаляване на тока, ако машината го осигурява. Дръжте горелката над горещата заварка, докато завърши последващият поток на газа. Рязкото дръпване на горелката може да остави кратера и волфрама открити, докато още са достатъчно горещи, за да се окислят.
7. Четете цвета, но не оценявайте заварката само по цвят
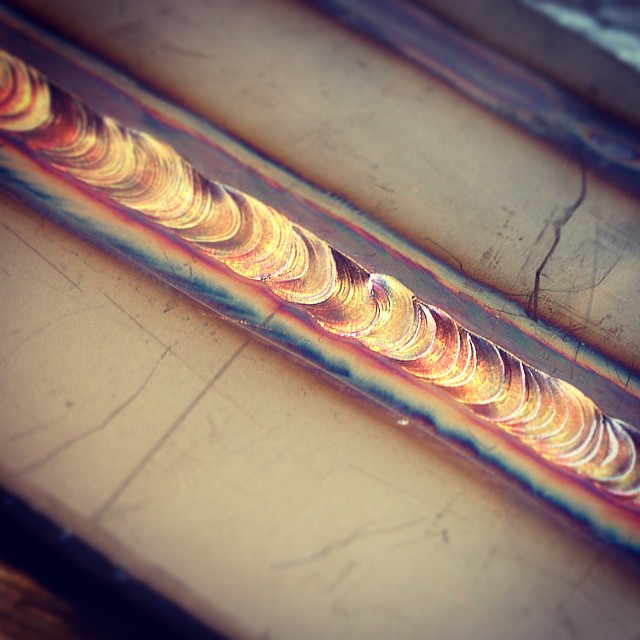
Цветът от загряване е оксид, образуван, докато повърхността на неръждаемата стомана е гореща. TWI обяснява, че самият слой не е много защитен и че повърхността под него може да обеднее на хром. Лилавите и сините оксиди обикновено показват по-голяма податливост на корозия от по-светлия цвят.
Цветът е полезен признак, но не е универсална таблица за приемане. Допустимият цвят зависи от сплавта, средата на експлоатация и приложимата спецификация. Декоративният парапет, тръбата за хранителни продукти и технологичната линия в хлоридна среда нямат едни и същи правила за приемане.
Ако оцветената лента продължава да се разширява, проверете причините в този ред:
- теч на газ, празна бутилка или замърсена газова линия;
- напречно течение или аспирационен кожух, който отнася защитата;
- твърде малка дюза, лоша настройка на газовата леща или прекалено голям излет;
- дълга дъга или прекалено голям ъгъл на горелката;
- твърде бавно движение, многократно претопяване или прекалено много добавъчен материал;
- недостатъчно продухване от страната на корена.
Сив, напукан или „захарен“ корен означава, че защитата се е провалила; това не е повърхностен цвят, който да се полира небрежно. Спрете и поправете продухването, преди да правите още заварка.
8. Почистването е част от заварката
Лъскава четкована повърхност не е доказателство, че устойчивостта на корозия е възстановена. TWI отбелязва, че оксидният слой и обеднелият на хром слой под него трябва да бъдат отстранени. Ръчното четкане може да премахне свободния цвят, но може да не премахне обеднелия слой.
Механичното довършване, декапирането и пасивирането имат различни задачи. Шлайфането може да премахне оксида и повредения повърхностен материал. Декапирането премахва оксидния слой и обеднелия слой. Пасивирането премахва леко замърсяване с желязо и подпомага образуването на пасивния слой, но не премахва тежкия заваръчен оксид или обеднелия на хром слой.
TWI съобщава, че шлайфане, последвано от декапиране с киселина, дава най-добро възстановяване при разглежданите условия, и препоръчва зърнистост 360 или по-фина при шлайфането преди декапиране. Продуктите за декапиране могат да съдържат азотна и флуороводородна киселина. Това не са обикновени почистващи препарати за работилницата: могат да причинят тежки наранявания и изискват обучено боравене, посочени лични предпазни средства, вентилация, овладяване на разливи и правилно третиране на отпадъците. Никога не приготвяйте киселинен разтвор по домашна рецепта. Използвайте одобрената процедура на обекта и инструкциите на продукта или изпратете детайла на специалист. TWI: премахване на цветовете от загряване
Бърза таблица за неизправности на плота
| Какво виждате | Вероятни причини | Проверете първо |
|---|---|---|
| Широка синя или лилава лента | Прекалена топлина или лоша защита | Дължина на дъгата, скорост на движение, течове, дюза и течения |
| Сив зърнест корен | Въздух е стигнал до горещия корен | Уплътнение на продухването, изход, време за предварително продухване и ниво на кислород |
| Почернял волфрам | Загубена защита или недостатъчен последващ поток | Бутилка, маркучи, уплътнения на горелката и последващ поток |
| Пори или мръсна вана | Масло, влага, оксид или теч на газ | Почистете двете страни и добавъчния материал; проверете системата за течове |
| Панелът се изкривява | Слабо прихващане, лоша последователност или прекалена топлина | Прилягане, скоби, разстояние между прихващанията и ред на заваряване |
| Ръждиви точки след обработката | Вградено замърсяване от въглеродна стомана | Отделни четки, абразиви, маса и съхранение |
| Пукнатина в кратера при спиране | Рязко спиране на тока или незапълнен кратер | Плавно намаляване на тока, момент на добавката и техника на завършване |
Преди детайлът да напусне плота
- Потвърдете, че съединението е сплавено по двата ръба и няма видими пукнатини, недопустим подрез или пропуснати участъци.
- Огледайте корена, когато е достъпен; чист лицев шев не може да скрие окислен корен.
- Проверете размерите, след като детайлът е изстинал и скобите са освободени.
- Премахнете цвета от загряване до нивото, изисквано от експлоатацията и спецификацията.
- Използвайте капилярен контрол или друг контрол, когато чертежът, нормата или рискът го изискват.
- Записвайте марката, добавъчния материал, газа и процедурата при проследима работа.
Не разменяйте качеството на заварката за чист на вид въздух
TIG може да отделя по-малко видим дим от някои други дъгови процеси, но невидимото не значи безвредно. Димът при заваряване на неръждаема стомана може да съдържа хром и никел. HSE препоръчва локална аспирация при източника и подходяща защита на дишането, когато само аспирацията не контролира достатъчно експозицията. Разположете аспирацията достатъчно близо, за да улавя струята, без да отнася защитния газ. HSE: контрол на заваръчния дим
Практичното правило е просто: чист материал, плътно прилягане, стабилна защита, защитен корен и обмислена последователност на заваряване. Направите ли тези пет неща както трябва, работата с горелката става по-лесна. Пренебрегнете ли ги, никоя импулсна програма, полиран шев или скъпа машина няма да върне на неръждаемата стомана това, което процесът ѝ е отнел.
Източници и оригинални документи
Това е независимо обяснение, а не практически тест или препоръка.
- TWI — Welding of Austenitic Stainless Steel, Part 2 — Избор на добавъчен материал, обратно продухване, топлопроводимост, разширение, деформации и съображения за корозия.
- TWI — Avoiding Heat Tint During Welding of Stainless Steels — Образуване на цветове от загряване, последствия за корозията и практически указания за обратно продухване.
- TWI — Removing Heat Tint from Stainless Steels — Почистване след заваряване, шлайфане, декапиране и ограниченията на четкането с телена четка.
- Nickel Institute — Welding of Stainless Steels and Other Joining Methods — Технически наръчник за заваряемостта на неръждаемите стомани, подготовката на съединенията и заваръчната практика.
- Miller Electric — Guide to TIG Welding Basics — Настройка на TIG, DCEN, подготовка на волфрама, отстраняване на проблеми със защитния газ и последващ поток.
- Miller Electric — Stainless Steel Tube and Pipe Welding — Защита и продухване с аргон, отделни инструменти за подготовка, прилягане и управление на топлоподаването.
- ESAB — Best Practices for Welding Thin Materials — Типично съчетаване на добавъчен материал за 304, 316 и съединения между неръждаема и въглеродна стомана.
- HSE — Welding Fume: Protect Your Workers — Йерархия на мерките за контрол, локална аспирация и защита на дишането.
- OSHA — Welding, Cutting and Brazing: Chemicals — Химични опасности, включително разграждането на остатъци от хлорирани почистващи препарати.
- Wikimedia Commons — Stainless Lap Joint — Снимка на корицата от Joel Washing, под лиценз CC BY 2.0.
Тази статия е общо работилнично ръководство, а не квалифицирана заваръчна процедура. Работата под налягане, конструктивна, санитарна, с висока чистота и свързана с безопасността трябва да следва приложимата заваръчна спецификация (WPS), нормите, изискванията към материала и плана за контрол. Заваряването, шлайфането и химичното почистване след заваряване изискват компетентна оценка на риска, аспирация и подходящи лични предпазни средства.
Коментари
Реалният опит е добре дошъл тук. Можете да не сте съгласни със статията, източниците или друг коментар — но бъдете полезни и учтиви.
Още няма коментари. Започнете разговора.